200톤 유압 프레스 견적과 200톤 기계식 파워 프레스 견적을 비교하는 조달 엔지니어는 톤수가 동일한 경우에도 종종 두 개의 다른 기계, 두 개의 다른 비용 구조 및 두 개의 다른 생산 약속을 발견합니다. 이는 "파워 프레스"가 일반적으로 플라이휠, 클러치, 크랭크샤프트, 편심 기어 또는 토글 링키지로 구동되는 기계식 프레스를 의미하는 반면, 유압 프레스는 실린더 내의 가압 오일을 사용하여 힘을 생성하기 때문에 발생합니다. 실질적인 차이점은 전원에만 있는 것이 아닙니다. 스트로크를 통해 힘이 형성되는 방식, 슬라이드가 움직이는 속도, 힘을 얼마나 쉽게 조정할 수 있는지, 과부하 중에 발생하는 상황, 작업장에서 계획해야 하는 도구 및 유지 관리 종류 등이 변경됩니다.
짧은 대답: 대량의 반복적인 스탬핑 및 성형 작업에 속도, 반복성 및 낮은 부품당 비용이 필요할 때 파워 프레스를 선택하십시오. 프로세스에 전체 스트로크 힘, 조정 가능한 압력, 긴 체류 시간, 딥 드로잉 또는 소량 유연성이 필요한 경우 유압 프레스를 선택하십시오. 작업에 프로그래밍 가능한 모션과 기계적 속도가 모두 필요한 경우 서보 파워 프레스가 중간 경로입니다. 이 비교의 나머지 부분에서는 이러한 차이가 어디서 발생하는지, 실제 구매 결정에 어떤 영향을 미치는지 설명합니다.
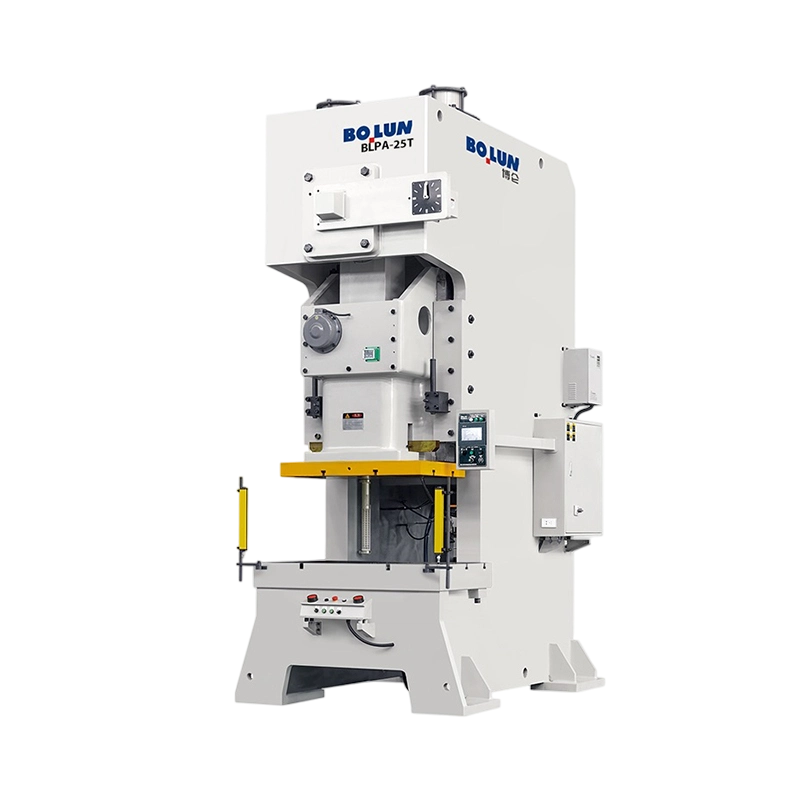
기계식 파워 프레스에서 모터는 운동 에너지를 저장하는 플라이휠을 돌립니다. 클러치는 해당 에너지를 크랭크샤프트, 편심 샤프트 또는 토글 메커니즘에 연결하고 슬라이드는 고정된 기계 주기에 따라 위아래로 움직입니다. 슬라이드에서 사용할 수 있는 힘은 일정하지 않습니다. 크랭크 각도가 하사점에 가까워질수록 상승하며, 여기서 기계적 이점이 가장 큽니다. 그렇기 때문에 정격 200톤의 기계식 프레스가 중간 스트로크에서는 200톤보다 훨씬 적은 양을 전달할 수 있지만 스트로크 하단 근처에서 최대 정격에 도달합니다.
이 동작은 작업이 프레스가 가장 강한 하사점 근처에서 발생하기 때문에 블랭킹, 피어싱, 트리밍, 얕은 성형 및 많은 스탬핑 작업에 이상적입니다. 고정 사이클은 또한 빠르고 반복성이 높습니다. 램이 설정되고 다이가 정확하면 모든 스트로크는 거의 동일한 동작을 따릅니다. 절충안은 제한된 유연성입니다. 힘 곡선을 변경한다는 것은 일반적으로 기계, 드라이브 또는 툴링을 변경한다는 것을 의미합니다.
유압 프레스는 피스톤이나 램에 작용하는 유압을 통해 힘을 생성합니다. 펌프, 밸브 및 실린더 시스템은 대부분의 스트로크 동안 압력을 유지할 수 있으므로 힘이 일정하게 유지됩니다. 압력 설정은 종종 릴리프 밸브나 비례 제어로 조정될 수 있으며 슬라이드는 설정된 시간 동안 하중을 받고 유지될 수 있습니다. 따라서 유압 프레스는 딥 드로잉, 압축 성형, 코이닝, 직선화 및 단일 지점에 충격을 가하기보다는 재료를 압력을 가해 유지해야 하는 공정에 유용합니다.
스트로크 제어는 가장 명확한 차이점 중 하나입니다. 기계식 프레스에는 크랭크 반경이나 편심 형상에 의해 고정된 스트로크 길이가 있습니다. 하사점 위치는 일부 설계에서 조정될 수 있지만 기본 동작 프로필은 드라이브에 의해 설정됩니다. 유압 프레스는 훨씬 더 길고 조절 가능한 스트로크로 제작할 수 있으며, 램 속도와 압력은 다양한 부품 프로그램에 따라 변경될 수 있습니다. 이러한 유연성은 공장이 하나의 기계에서 여러 작업을 실행하거나 깊은 부품에 느린 성형과 압력 유지가 필요한 경우에 유용합니다.
서보 프레스는 유압식 기계가 아니지만 이전 범주를 모호하게 만듭니다. 서보 모터는 선택한 위치에서 램을 역방향, 일시 중지 또는 느리게 할 수 있으므로 서보 파워 프레스는 유압 시스템의 에너지 손실 없이 드로잉 또는 성형을 위한 동작 곡선을 생성할 수 있습니다. 기계식 프레스 속도로 유압식 프로세스 제어가 필요한 작업장의 경우 폐쇄형 프레임 이중 지점 서보 프레스가 더 생산적인 선택인 경우가 많습니다.
속도는 기계식 파워 프레스가 일반적으로 승리하는 부분입니다. 기계식 프레스는 사이클의 빠른 접근, 작업 및 복귀 부분을 통해 분당 높은 스트로크로 작동할 수 있습니다. 유압 프레스는 시스템을 통해 오일을 펌핑하고 밸브를 작동해야 하기 때문에 일반적으로 속도가 더 느립니다. 램에는 제어된 가속 및 감속이 필요할 수 있습니다. 수백만 개의 작은 부품을 만드는 대용량 스탬핑 라인의 경우 이러한 속도 차이는 인건비, 기계 수 및 바닥 공간에 직접적인 영향을 미칩니다.
유압프레스es can still be productive in low-volume or high-mix work because setup and force adjustment may be faster. They also handle long dwell times that would be difficult or impossible on a standard mechanical press. The table below summarizes the practical trade-offs buyers should compare before requesting a final quotation.
| 변수 | 유압프레스 | 파워프레스 |
|---|---|---|
| 힘의 원천 | 압력을 받는 유압유 | 기계식 플라이휠, 클러치, 크랭크, 편심 기어 또는 토글 |
| 스트로크에 대한 힘 | 거의 일정함; 조절 가능 | 크랭크 각도에 따라 다릅니다. 하사점 근처의 피크 |
| 스트로크 제어 | 조정 가능, 종종 프로그래밍 가능 | 크랭크 또는 편심으로 고정; 서보는 프로그래밍 가능한 곡선을 허용합니다 |
| 속도 | 속도가 느려짐, 특히 접근 및 복귀 | 빠르고 반복 가능하며 높은 분당 스트로크 |
| 과부하 보호 | 릴리프 밸브 및 압력 제한 | 유압 과부하, 전단 핀 또는 클러치 슬립 |
| 전형적인 핏 | 딥 드로우, 낮은 볼륨, 전체 스트로크 힘, 시험 | 블랭킹, 스탬핑, 성형, 대량 생산 |
다이가 잘못 정렬되거나 블랭크가 이중으로 쌓인 경우 과부하 동작이 중요합니다. 유압 프레스는 릴리프 밸브를 통해 힘을 제한할 수 있으므로 프레임과 툴링에 파괴적인 스파이크가 발생하기 전에 시스템이 정지하거나 우회합니다. 기계식 프레스에는 유압 과부하 실린더, 전단 핀 또는 클러치 슬립과 같은 다른 보호 전략이 필요합니다. 이러한 시스템은 작동하지만 이벤트 발생 후 검사 및 재설정이 필요할 수 있습니다.
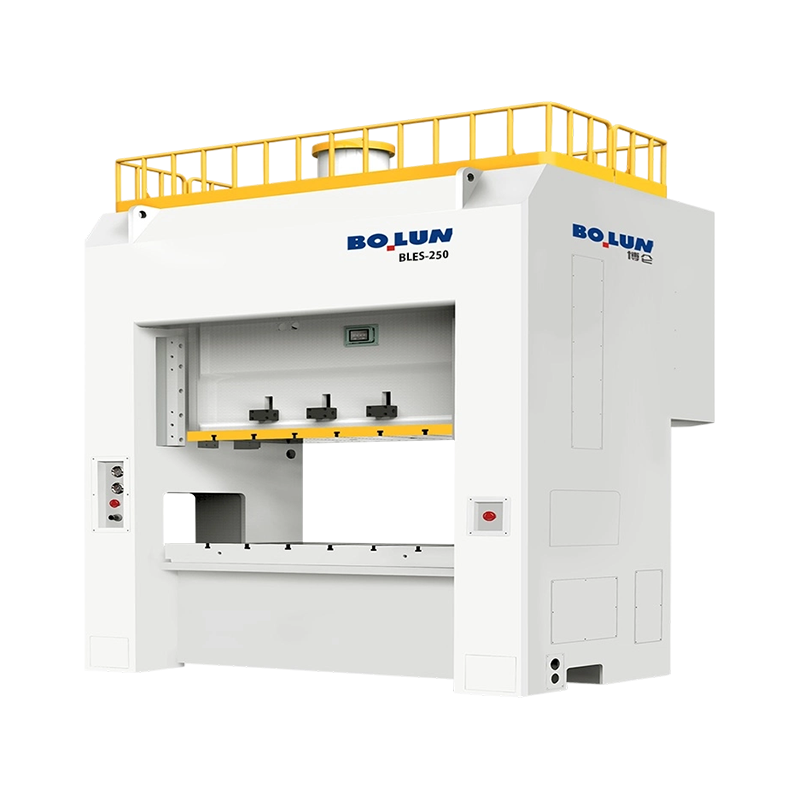 BLES-250 딥 드로잉용 폐쇄형 프레임 더블 포인트 서보 프레스 2500kN 용량, 25,200J 에너지, 안정적인 하중 분포를 갖춘 폐쇄형 프레임 이중 지점 서보 프레스로 대규모 정밀 스탬핑 및 딥 드로잉 작업에 적합합니다. 제품보기 →
툴링과 정확도도 다릅니다. 기계식 프레스는 블랭킹 및 코이닝에서 일관된 부품 두께를 지원하는 탁월한 하사점 반복성으로 알려져 있습니다. 유압 프레스는 폐쇄 루프 제어를 통해 매우 정확할 수 있지만 오일 온도, 밸브 응답 및 압력 안정성을 관리해야 합니다. 딥 드로잉의 경우 유압 프레스는 재료가 흐르는 동안 압력을 유지할 수 있다는 이점이 있는 경우가 많습니다. 고속 스탬핑의 경우 일반적으로 기계식 프레스가 사이클이 빠르고 힘 곡선을 예측할 수 있다는 장점이 있습니다.
대부분의 구매 실수는 매장에서 톤수만 비교할 때 발생합니다. 300톤 유압프레스와 300톤 기계식 프레스는 숫자만 같다고 서로 바꿔 쓸 수는 없습니다. 올바른 일치는 프로세스 에너지, 작업이 수행되는 스트로크 위치, 필요한 드웰 및 생산 속도에 따라 달라집니다. 일반적으로 애플리케이션 맵은 다음과 같습니다.
초기 가격은 견적서에 있는 하나의 숫자일 뿐입니다. 기계식 파워 프레스는 일반적으로 드라이브 트레인이 더 간단하고 대량 생산 시 스트로크당 비용이 저렴하지만 견고한 기초, 주의 깊은 클러치 및 브레이크 유지 관리, 적절한 다이 보호가 필요합니다. 유압 프레스는 펌프와 냉각 시스템이 행정 사이에도 에너지를 소비하고 오일 청결도, 여과 및 밀봉 상태가 일상적인 문제가 되므로 작동 비용이 더 많이 들 수 있습니다. 기계식 프레스는 연속 생산에서 부품당 에너지 측면에서 승리하는 경우가 많습니다. 유압 프레스는 혼합 작업에서 부품당 유연성이 뛰어난 경우가 많습니다.
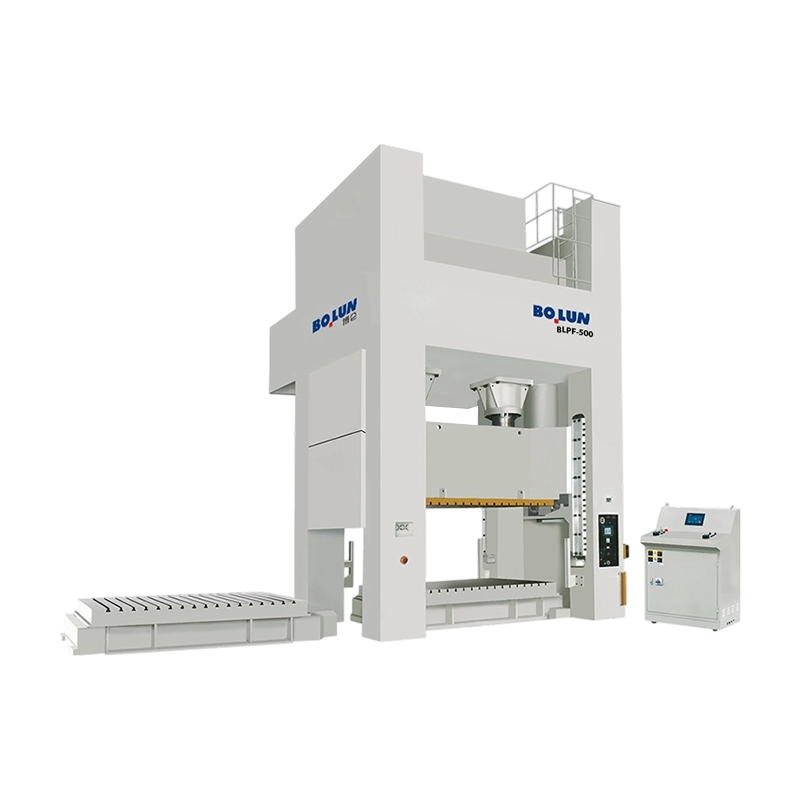 BLPF-500 와이드 베드 폐쇄형 더블 포인트 편심 기어 프레스 대형 프로그레시브 다이 및 판금 생산을 위한 5000kN 용량과 3300 x 1300mm 테이블을 갖춘 와이드 베드 폐쇄형 이중 포인트 편심 기어 프레스입니다. 제품보기 →
한 층씩 이동하는 시간도 또 다른 실용적인 요소입니다. 자동 공급, 코일 라인 및 신속한 다이 체인지를 갖춘 기계식 프레스는 소수의 작업자로 매우 높은 생산량을 생산할 수 있습니다. 유압 프레스는 더 긴 사이클 시간이 필요할 수 있지만 여러 기계식 프레스나 특수 쿠션 시스템이 필요한 작업을 실행할 수 있습니다. 결정은 부품군, 연간 수량, 전환 빈도 및 유지 관리 팀의 기술 수준을 기반으로 이루어져야 합니다.
기계 카테고리가 아닌 프로세스부터 시작하십시오. 재료, 두께, 부품 크기, 스트로크 각 단계에서 필요한 힘, 스트로크 길이, 분당 스트로크, 체류 시간 및 다이 중량을 기록합니다. 그런 다음 힘이 스트로크 전체에서 일정해야 하는지, 아니면 하사점 근처에 집중되어야 하는지 물어보세요. 대답이 일정한 힘이라면 일반적으로 유압 프레스가 자연스럽게 맞습니다. 대답이 고속으로 바닥 근처에 최대 힘을 가하는 것이라면 일반적으로 기계식 파워 프레스가 더 나은 투자입니다. 작업별로 답변이 바뀌면 서보 프레스가 가장 넓은 프로세스 창을 제공할 수 있습니다.
 BLKP-650 토글형 냉간단조 파워프레스 안정적인 변형과 제어된 성형이 필요한 두꺼운 게이지 부품을 위한 6500kN 용량, 통합 이젝터 및 고강성 프레임을 갖춘 토글형 냉간 단조 프레스입니다. 제품보기 →
또한 힘을 전달하는 구조를 확인하십시오. 개방형 프레스는 크거나 다루기 힘든 부품에 대한 접근이 용이한 반면, 폐쇄형 프레임 프레스는 편향을 방지하고 무거운 하중에서도 다이 영역을 보다 안정적으로 유지합니다. 냉간 단조의 경우 연결 장치가 스트로크 하단 근처에서 힘을 증가시키고 유압 시스템이 동일한 사이클 속도에서 일치시키기 어려울 수 있는 기계적 이점을 제공하기 때문에 토글형 기계식 프레스가 종종 선택됩니다. 프레임 스타일과 생산에 미치는 영향에 대한 더 넓은 프레임워크는 다음을 참조하세요. 개방형 vs 폐쇄형 파워프레스 가이드 .
유압 프레스와 파워 프레스의 주요 차이점은 힘 생성, 스트로크 제어, 속도, 과부하 동작 및 공정 적합성입니다. 파워 프레스는 저장된 기계 에너지와 고정 또는 프로그래밍 가능한 기계 사이클을 사용하여 하사점 근처에서 최대 힘으로 고속 및 반복성을 제공합니다. 유압 프레스는 유체 압력을 사용하여 스트로크를 통해 조정 가능하고 거의 일정한 힘을 전달하며 유연성은 높지만 일반적으로 사이클 속도는 낮습니다. 어느 쪽도 보편적으로 더 나은 것은 아닙니다. 올바른 선택은 실제로 실행하는 부품의 힘 곡선, 드웰, 볼륨 및 툴링 요구 사항과 일치하는 것입니다.
금속 성형, 판금 가공, 블랭킹, 펀칭 분야에서 프레스 기계는 필수적인 장비입니다. 시트, 스트립 또는 튜브와 같은 재료를 성형하거나 분리...
중형 금속 부품 공장의 생산 관리자는 최근 많은 작업 현장에서 가공에서 냉간 성형으로 전환할 때 직면하는 문제에 직면했습니다. 이 회...
짧은 답변: 작업에 적합한 프레임 유형 안 개방형 파워 프레스 기계 작업 영역의 3면에 ...
프레스는 하나의 기계 카테고리가 아닙니다. 이는 프레임, 드라이브, 램 연결 지점 및 의도된 프로세스로 정의되는 금속 성형 기계 제품...
브래킷 라인에 대해 45톤 오픈 갭 프레스를 비교하는 구매자는 종이에 거의 동일해 보이는 두 가지 견적을 받는 경우가 많습니다. 즉,...
두 대의 프레스는 모두 200톤 명판을 달고 매우 다른 부품을 생산할 수 있습니다. 오픈 갭 프레스에서 2.5mm 연강 브래킷을 견적...
절강보륜