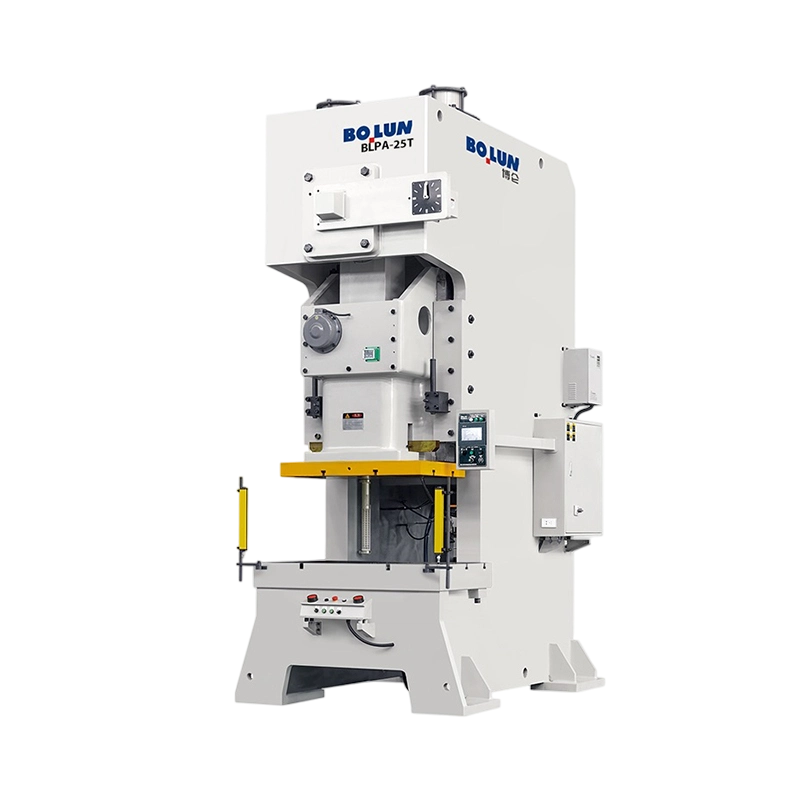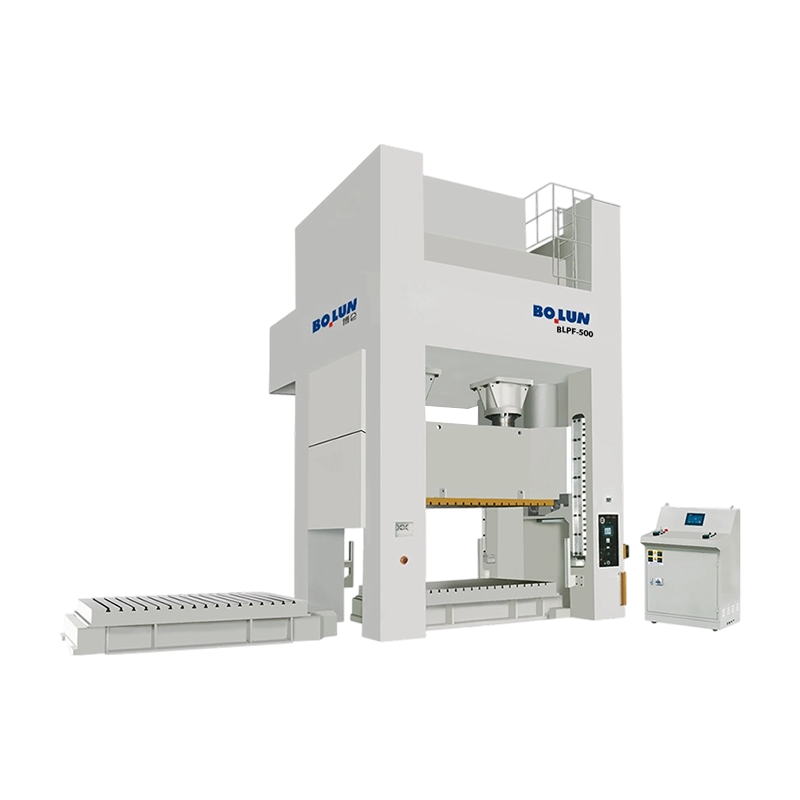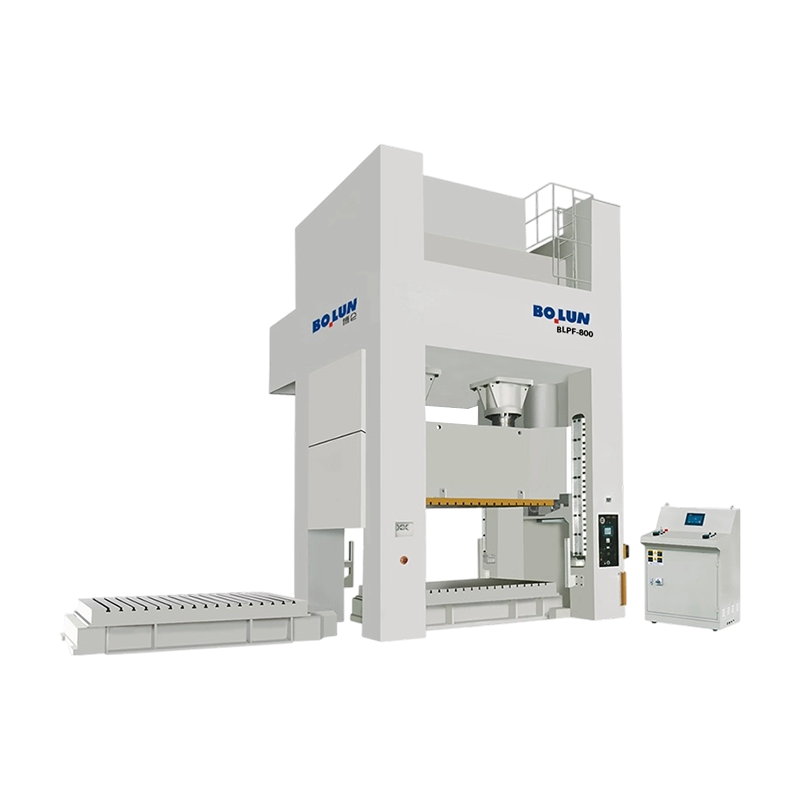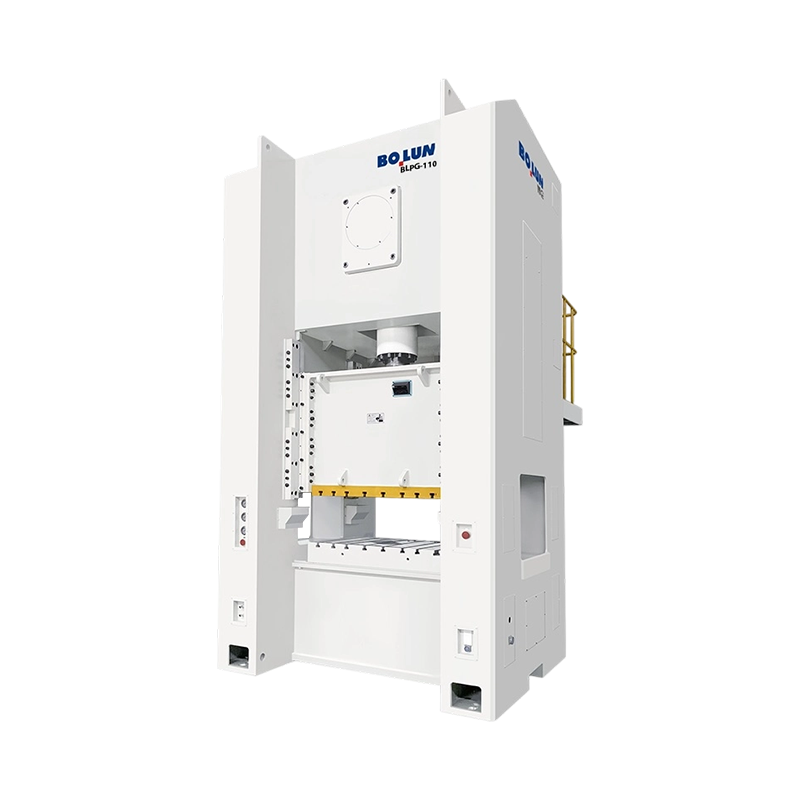
두 대의 프레스는 모두 200톤 명판을 달고 매우 다른 부품을 생산할 수 있습니다. 오픈 갭 프레스에서 2.5mm 연강 브래킷을 견적한 다음 폐쇄 프레임 프레스에서 동일한 도구를 실행하는 금형 공장에서는 일반적으로 가장자리 캠버, 스트립 폭에 걸친 버 높이 및 다이를 샤프닝해야 하는 빈도의 변화를 알아차립니다. 톤수는 변경되지 않았습니다. 변경된 것은 하중이 가해졌을 때 프레임이 얼마나 많이 움직였는가였습니다.
실용적인 결론이 먼저 나옵니다. 부품 공차가 빡빡하거나 공구가 프로그레시브 다이이거나 베드가 약 1,200mm보다 넓은 경우 일반적으로 폐쇄형 파워 프레스 기계가 올바른 출발점이 됩니다. 가장 먼저 협상해야 할 사항은 헤드라인 톤수가 아닌 프레임 강성, 사용 가능한 다이 공간 및 구동 특성입니다. 넉넉한 공차와 좁은 코일을 사용한 간단한 피어싱 및 성형의 경우, 잘 만들어진 오픈 갭 프레스는 종종 적은 비용으로 작업을 수행하고 3면에서 더 나은 접근을 제공합니다.
아래의 모든 내용은 구분선이 실제로 어디에 있는지, 오해 없이 폐쇄형 프레임 사양서를 읽는 방법, 그리고 기계가 15년 동안 깨끗하게 작동할지 아니면 조용히 스크랩, 가동 중지 시간 및 다이 수리의 원인이 될지 여부를 결정하는 세부 사항에 대해 설명합니다.
프레스 프레임은 스프링입니다. 하중이 가해지면 수직으로 늘어나며 오픈 갭 설계에서는 하중 경로가 C자형이고 한쪽만 지지되기 때문에 회전도 합니다. 수직 스트레치는 관리 가능합니다. 각도 회전은 손상을 입히는 것입니다. 슬라이드가 베드를 가로질러 수백 분의 1밀리미터만큼 기울어지면 펀치-다이 간극이 균일하지 않게 됩니다. 판금의 절단 간격은 일반적으로 측면당 두께의 5~8%이므로 1.5mm 스톡에서 허용되는 창은 약 0.075~0.12mm입니다. 침대 한쪽 끝에 있는 창의 절반을 먹을 만큼 회전하는 프레임은 다이 수명을 효과적으로 절반으로 줄이고 그 쪽의 버 높이를 높이는 것입니다.
폐쇄형 프레임 프레스는 두 개의 수직 기둥과 크라운으로 하중 경로를 둘러싸므로 힘이 대칭 구조를 통해 이동합니다. 수직 편향은 여전히 존재하지만 슬라이드의 각도 편향은 훨씬 작으며 슬라이드와 볼스터의 평행성은 전체 베드 폭에 걸쳐 허용 오차 범위 내에 유지됩니다. 실제로 이것은 일관된 버 높이, 그려진 부품의 더 나은 평탄도, 더 긴 펀치 및 다이 수명, 스트립이 옆으로 걷히지 않고 동시에 절단하는 4개 또는 6개의 스테이션이 있는 프로그레시브 도구를 실행할 수 있는 능력을 제공합니다.
절충안은 액세스입니다. 폐쇄형 프레임 기계에서는 재료가 일반적으로 앞에서 뒤로 들어가고 코일 라인과 피더는 해당 방향으로 설정되며 수동 로딩을 위한 측면 접근은 제한됩니다. 프로세스가 세 측면에서 로드하는 작업자에 따라 달라지거나 도구 측면에 긴 부품을 걸어야 하는 경우 개방형 또는 반밀폐형 설계가 더 정직한 대답입니다. 두 아키텍처에 대한 자체 비교는 다음과 같습니다. 개방형 대 폐쇄형 파워프레스 설명 , 여전히 두 가지의 무게를 측정하는 경우 형상을 더 자세히 다룹니다.
| 선택 요인 | 오픈 갭 프레스 | 폐쇄형 프레스 |
|---|---|---|
| 로드 시 프레임 동작 | 수직 신축과 눈에 띄는 간격의 각도 회전 | 주로 수직 신축, 작은 각도 오류 |
| 슬라이드-볼스터 병렬성 | 하중 및 하중 위치에 따른 변화 | 침대 너비에 꼭 맞게 고정됩니다. |
| 편심 하중 허용 오차 | 낮음; 하중은 간격 중심 근처에 있어야 합니다. | 보통에서 높음, 특히 이중 포인트 슬라이드의 경우 |
| 부품 정확도 및 버 일관성 | 일반 작업에 적합 | 엄격한 허용 오차와 점진적인 작업에 더 적합 |
| 다이라이프 | 기울기가 중요한 곳에서는 더 짧음 | 클리어런스가 균일하게 유지되므로 더 오래 걸립니다. |
| 작업자 및 다이 접근 | 앞, 왼쪽, 오른쪽 모두 훌륭합니다. | 앞면과 뒷면만; 측면 접근이 제한됨 |
| 일반적인 톤수 대역 | 대략 10~250톤 | 대략 60~1,000톤 이상 |
| 같은 톤수에 대한 바닥 면적 | 용량에 비해 더 큰 설치 공간 | 힘의 톤당 더 컴팩트함 |
폐쇄형 프레임은 모두 같은 방식으로 제작되지 않으며 구성 선택은 운송, 유지 관리 및 10년간의 무거운 블랭킹 후 기계 작동 방식에 영향을 미칩니다.
모노블록 프레임은 일체형으로 주조 또는 제작되거나, 용접된 후 단일 장치로 응력 완화 및 기계 가공됩니다. 이는 강철 1kg당 가장 견고한 옵션이며, 완화할 사전 응력이 없으며 가장 예측 가능한 편향 곡선을 제공합니다. 제약은 물류입니다. 프레임은 단일 품목 중 가장 무겁습니다. 일반적으로 컨테이너보다는 플랫 랙 또는 분할 대량 배송이 필요하며 공장의 리깅 계획은 구매 주문 후가 아니라 구매 주문 전에 확정되어야 합니다. 다시 끼울 타이로드가 없기 때문에 충돌 후 수리도 더 어렵습니다.
타이로드 프레임 are assembled from a crown, a bed and two or four uprights, clamped together by pre-stressed tie rods and nuts. The pre-stress is what makes the assembly stiff: the joint stays closed under working load because the rods were stretched at build time. This design ships in pieces, can be re-shimmed on site, and allows a frame repair without scrapping the whole structure. It also puts an obligation on the buyer: tie-rod pre-load must be checked periodically, nut tightness recorded, and the initial tension verified during installation. A tie-rod frame that has been assembled without correct pre-load will feel soft and will show it in die life.
반 폐쇄형 기계는 측면 기둥을 유지하지만 완전 폐쇄형 프레임보다 전면과 후면이 더 많이 열려 있습니다. 이는 두 제품군 사이에 위치하며 오픈 갭 프레스보다 더 나은 강성을 원하지만 길거나 어색한 부품에 대한 넉넉한 전면 액세스가 필요한 경우에 유용합니다. 이는 정격 톤수 근처에서 실행되는 프로그레시브 다이의 실제 폐쇄 프레임을 대체할 수 없습니다.
어떤 구조를 선택하든 가장 무거운 단일 부품, 리프팅 지점 및 무게 중심을 요청하세요. 이 세 가지 숫자는 크레인 용량, 도어 너비 및 설치 비용을 결정하며, 톤수 및 침대 크기에만 초점을 맞춘 견적에서는 종종 누락됩니다.
슬라이드 연결 지점 수는 마케팅 기능이 아닌 로드 경로 결정입니다. 단일 지점 슬라이드는 슬라이드 중앙에 있는 하나의 커넥팅 로드를 통해 구동됩니다. 작업력이 베드 중앙 근처에 있고 도구가 상대적으로 좁은 경우 간단하고 비용 효율적이며 완벽하게 적합합니다.
이중 포인트 슬라이드는 양쪽에 하나씩 두 개의 커넥팅 로드를 통해 구동됩니다. 중심에서 벗어난 하중 하에서는 두 번째 연결점이 모멘트 구속 역할을 하기 때문에 슬라이드가 훨씬 더 잘 기울어지는 것을 방지합니다. 이는 세 가지 일반적인 상황에서 중요합니다. 여러 스테이션이 서로 다른 위치에서 동시에 절단하는 프로그레시브 다이, 스트립이 1,500mm 이상에 걸쳐 이어지는 넓은 베드, 코일 라인이나 전송 시스템에 맞게 도구가 의도적으로 한쪽으로 오프셋되는 작업입니다.
실제 규칙은 간단합니다. 다이가 베드 너비의 약 60%보다 넓거나 톤수가 베드 길이의 약 1/4 이상 중앙에서 멀리 집중되어 있는 경우 이중 포인트 기계가 더 안전한 선택입니다. 단일 지점 인쇄기를 그런 식으로 실행할 수 있지만 자본 비용을 절약하기 위해 금형 수명을 소비하게 됩니다.
이는 또한 와이드 베드 단일 지점 기계가 자리를 잡는 곳이기도 합니다. BLPG 시리즈와 같이 넓은 도어와 대형 베드가 있는 폐쇄형 단일 포인트 프레스는 폐쇄형 프레임 강성을 유지하면서 대형 패널에 대한 우수한 전면 접근을 제공하며 하중이 실제로 중앙에 있지만 부품이 물리적으로 큰 작업에 적합합니다. 대조적으로 이중 포인트 제품군은 진보적인 다중 스테이션 툴링을 위한 주력 제품입니다. 대표적인 예는 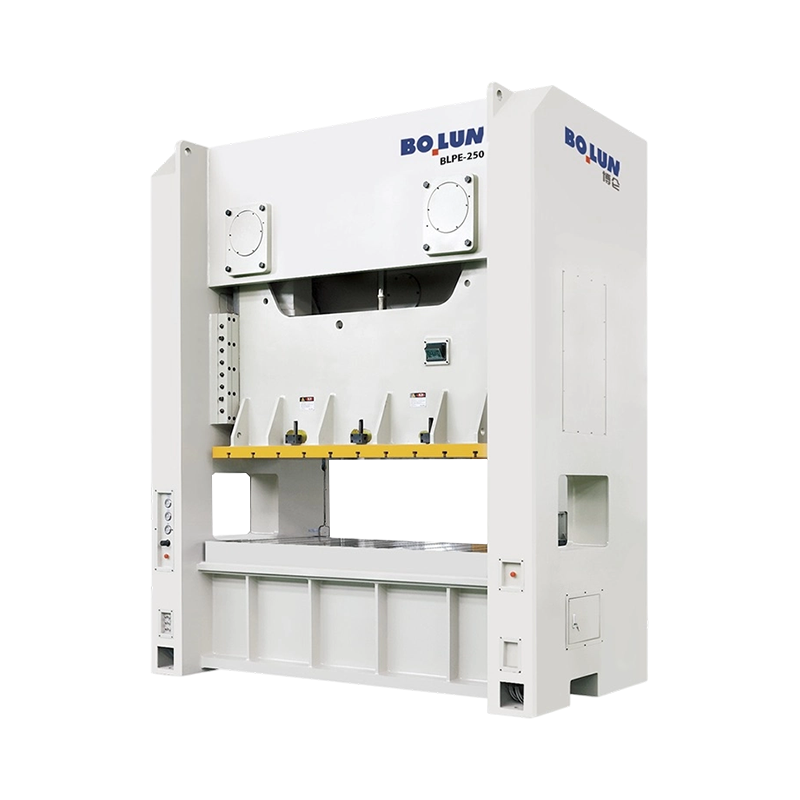 BLPE-250 와이드 베드 폐쇄 프레임 더블 포인트 프레스 2500kN BLPE-250은 대형 프로그레시브 및 멀티 스테이션 툴링을 위한 폐쇄형 프레임 강성과 2500 × 1000mm 베드를 결합합니다. 제품보기 → 지속적인 생산 작업을 위해 두 개의 연결 지점이 있는 넓은 침대와 견고한 프레임을 결합한 구성입니다.
프레임은 기계가 얼마나 직선을 유지하는지 결정합니다. 드라이브는 슬라이드가 내려가는 동안 수행할 작업을 결정하고, 이어서 기계가 실제로 수행할 수 있는 프로세스를 결정합니다. 폐쇄형 프레임 기계식 프레스에는 네 가지 배열이 지배적이며 서로 바꿔 사용할 수 없습니다.
클래식 크랭크 드라이브는 회전식 플라이휠 에너지를 사인곡선 슬라이드 동작으로 변환합니다. 효율적이고 기계적으로 간단하며 유지 관리 비용이 저렴합니다. 슬라이드 속도는 스트로크 중간에서 최고조에 달하고 하사점을 향해 떨어지므로 재료는 바닥 근처에서 압축 상태에서 적절한 시간을 보냅니다. 크랭크 드라이브 슈트 블랭킹, 피어싱, 벤딩, 얕은 성형 및 힘 요구가 스트로크 하단에 가까운 일반 스탬핑을 구동합니다.
편심 기어 드라이브는 플라이휠과 커넥팅 로드 사이에 대형 기어와 편심 베어링을 배치하여 하사점 근처에서 토크 증배를 증가시키고 비례적으로 더 큰 크랭크 스로우 없이 더 긴 스트로크를 허용합니다. 그 결과 스트로크에서 낮은 가용 힘이 얻어지며, 이것이 바로 딥 드로잉, 냉간 성형 및 후판 작업에 필요한 것입니다. 이러한 기계는 긴 스트로크, 넓은 베드, 높은 톤수, 지속적인 가벼운 작업보다는 무거운 단일 스트로크에 적합한 크기의 플라이휠 등 대형 기계인 경향이 있습니다. 작업이 높은 톤수에서의 딥스트로크 능력을 요구하는 경우, 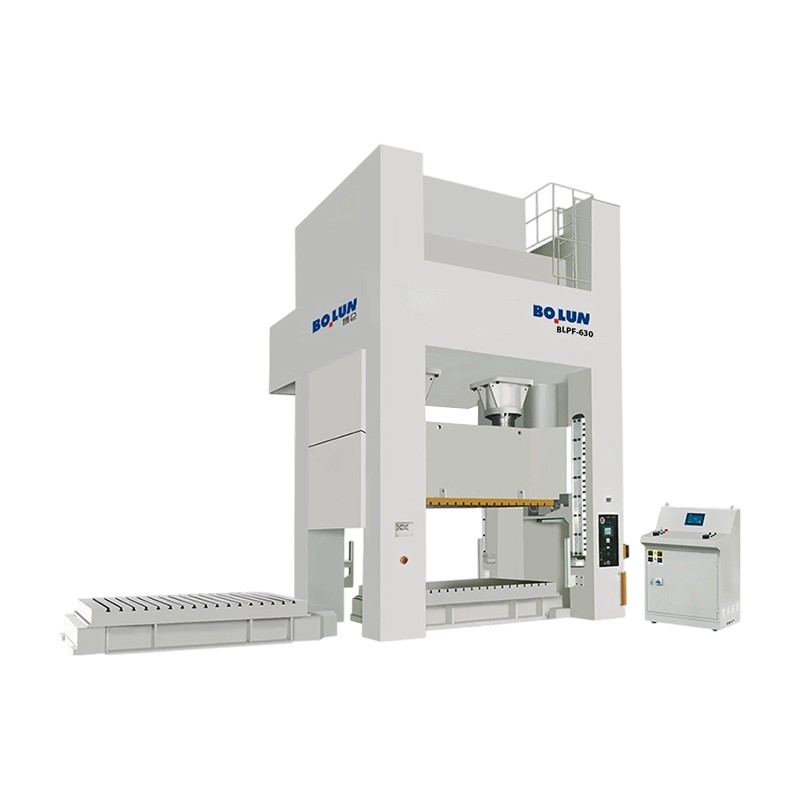 BLPF-630 딥 스트로크 편심 기어 더블 포인트 프레스 높은 톤수 딥 드로잉 및 복잡한 성형을 위한 400mm 스트로크와 800kN 쿠션을 갖춘 6300kN 편심 기어 프레스입니다. 제품보기 → 사양은 톤수 계산뿐만 아니라 성형 에너지 계산과 비교할 수 있는 기계 종류입니다.
서보 프레스는 플라이휠과 클러치를 프로그래밍 가능한 모터와 나사 또는 크랭크 메커니즘으로 대체합니다. 슬라이드는 절단을 통해 속도가 느려지거나, 바닥에 머물거나, 부분적으로 반전하거나, 빠르게 접근하여 천천히 형성될 수 있습니다. 이러한 유연성은 조용한 블랭킹, 재료를 통과하는 제어된 펀치 속도를 원하는 도면, 짧은 드웰로 충진이 개선되는 코이닝, 동일한 기계가 여러 가지 다른 도구를 실행해야 하는 작업에서 성과를 거두게 됩니다. 저속에서 사용 가능한 토크, 스트로크당 에너지, 모터 및 구동 비용, 서보 기계의 사용 가능한 에너지가 대형 플라이휠과 달리 유한하다는 사실 등 한계도 현실적입니다. 프로세스에 매우 무거운 단일 스트로크가 필요한 경우 톤수뿐만 아니라 킬로줄 단위의 에너지 수치를 확인하십시오.
다음과 같은 프레임 장착형 이중 포인트 서보 기계 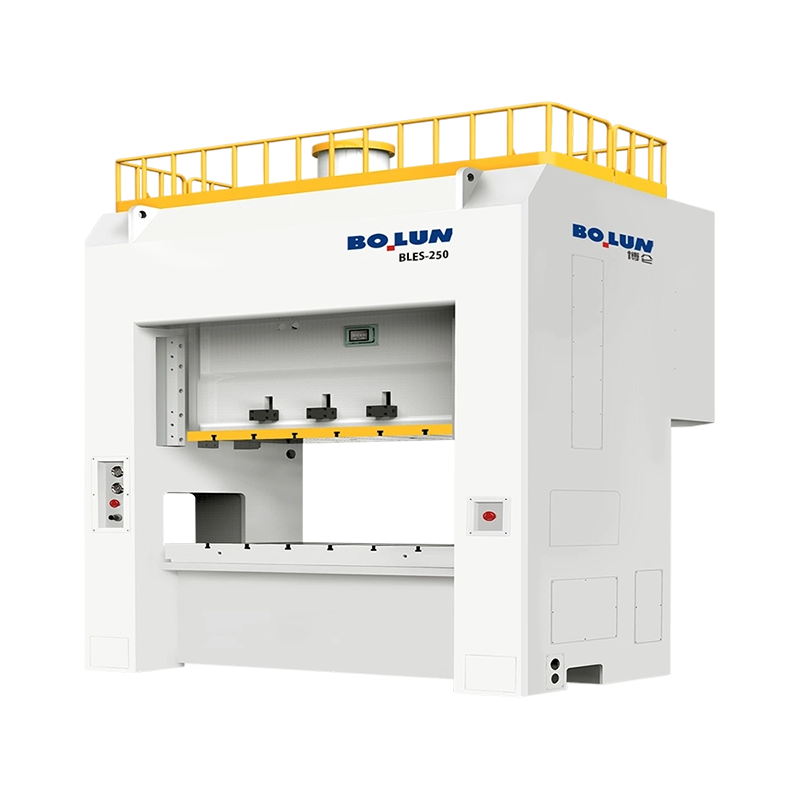 BLES-250 폐쇄형 프레임 이중 포인트 서보 프레스 프로그래밍 가능한 딥 드로잉 및 정밀 스탬핑 작업을 위한 25,200J 작업 에너지와 폐쇄형 프레임 이중점 강성을 갖춘 2500kN 서보 프레스입니다. 제품보기 → 구성은 혼합된 고부가가치 작업을 실행하고 폐쇄 프레임 강성을 포기하지 않고 프로그래밍 가능한 스트로크 프로파일을 원하는 공장에 자연스럽게 적합합니다.
토글 드라이브는 슬라이드가 하강할 때 곧게 펴지는 연결 장치를 통해 하사점 근처에서 극적으로 힘을 증폭시킵니다. 슬라이드는 높은 기계적 이점을 바탕으로 천천히 접근한 다음 빠르게 후퇴합니다. 이는 냉간 단조, 코이닝 및 사이징을 위한 표준 아키텍처로, 재료가 절단되기보다는 흘러야 하며 힘 피크가 바닥에서 1~2mm 이내에 위치합니다. 토글 기계는 일반적으로 톤수보다는 변형 에너지와 프레임 강성에 의해 지정됩니다.
| 드라이브 유형 | 하사점 근처에서 사용 가능한 힘 | 일반적인 프로세스 | 확인해야 할 주요 제한 사항 |
|---|---|---|---|
| 크랭크 | 정격 톤수 위치에서의 정격 힘 | 블랭킹, 피어싱, 벤딩, 얕은 성형 | 스트로크 길이와 스트로크당 에너지 |
| 편심기어 | 높음, 강력한 토크 증가 | 딥 드로잉, 후판, 냉간 성형 | 연속 스트로크 시 플라이휠 회복 시간 |
| 서보 | 프로그래밍 가능; 모터 및 나사 등급에 따라 다름 | 자동 블랭킹, 제어 드로잉, 코이닝, 혼합 툴링 | 스트로크당 사용 가능한 에너지 및 드라이브 비용 |
| 토글/너클 | 짧은 작업 영역 내에서 매우 높음 | 냉간 단조, 사이징, 코이닝 | 좁은 사용 가능한 스트로크 창 |
폐쇄형 프레임 프레스에 대한 대부분의 구매 실수는 톤수에서 발생하지 않습니다. 그 아래에 인쇄된 4~5개의 숫자로 만들어집니다. 사양서는 축소된 계약서이며 각 그림에는 인용문에서 거의 설명하지 않는 맥락이 있습니다.
정격 톤수 위치부터 시작하십시오. 기계식 프레스는 하사점 위의 정의된 거리(크기와 표준에 따라 일반적으로 5~13mm 사이)에서만 공칭 힘을 전달할 수 있습니다. 해당 지점 이상에서는 드라이브 형상이 힘을 제한합니다. 성형 작업에 하사점 위 30mm의 전체 톤수가 필요한 경우 명판에 명시된 것과 상관없이 6mm 등급의 기계는 이를 제공하지 않습니다. 단일 수치가 아닌 톤수 곡선을 요청하십시오.
다음으로 스트로크와 분당 스트로크를 함께 확인합니다. SPM은 일반적으로 특정 스트로크 길이와 특정 속도 설정에서 인용됩니다. 60 SPM으로 광고되는 기계는 짧은 스트로크와 최대로 설정된 가변 속도 드라이브를 통해서만 해당 속도에 도달할 수 있습니다. 부품 추출을 위해 도구에 200mm 스트로크가 필요한 경우 실제 생산 속도는 상당히 낮을 수 있습니다.
그런 다음 다이 공간 산술을 확인합니다. 셔터 높이, 슬라이드 조정, 볼스터 두께는 세트로 읽어야 합니다. 다이 스택은 조정 범위의 극단이 아닌 중간 근처에 있어야 다이에 연삭 여유를 유지하고 나중에 스페이서나 쿠션 플레이트를 추가할 수 있는 공간을 확보할 수 있습니다. 상한 조정에만 맞는 다이는 첫 번째 재연마 후에는 맞지 않는 다이입니다.
| 사양 그림 | 제어 대상 | 물어볼 질문 |
|---|---|---|
| 정격 톤수 및 정격 위치 | 하사점 위의 특정 높이에서 사용 가능한 힘 | 작업 스트로크 전반에 걸쳐 톤수 곡선을 제공할 수 있습니까? |
| 스트로크 길이 및 SPM | 부품 추출 높이 및 실제 출력 | SPM은 어떤 스트로크와 속도 설정에서 측정됩니까? |
| 다이 높이 및 슬라이드 조정 | 다이 스택이 마진에 맞는지 여부 | 다이가 설치된 상태에서 조정 위치는 무엇입니까? |
| 침대 및 슬라이드 공간 | 다이 설치 공간 및 클램핑 공간 | 인용된 침대는 프레임 개구부인가요, 아니면 볼스터 플레이트인가요? |
| 프레임 편향 | 다이 클리어런스 안정성 및 부품 정확도 | 정격 하중에서 어떤 수직 및 각도 편향이 보장됩니까? |
| 다이 쿠션 용량 및 스트로크 | 블랭크 홀더의 힘과 배출 | 쿠션력은 스트로크시나 상승시에도 일정합니까? |
| 주 모터 동력 | 지속적인 출력 및 에너지 회수 | 최대 부하에서 분당 몇 번의 스트로크를 유지할 수 있습니까? |
톤수는 도구에서 계산한 후 여유를 두고 반올림한 다음 프레스 곡선과 비교하여 확인해야 합니다. 제공된 기계부터 시작하여 다른 순서로 수행하면 프레스가 정격 부하의 95%로 작동하고 조기에 실패하게 됩니다.
전단 및 블랭킹의 경우 힘은 절단 길이에 두께를 곱하고 재료의 전단 강도를 곱한 값입니다. 3mm 연강 소재의 180mm 정사각형 블랭크의 절단 길이는 720mm입니다. 전단 강도가 약 350MPa인 경우 힘은 대략 756kN, 즉 약 77톤입니다. 일반적으로 5~10%의 박리력과 20~30%의 작업 마진을 추가하면 100~110톤의 기계가 편안합니다. 프로그레시브 다이에서 동시에 절단하는 스테이션 수를 곱합니다. 해당 크기의 4개 동시 절단에는 300톤 이상이 필요하며 이는 기계 등급을 완전히 변경합니다.
드로잉의 경우 인발력은 블랭크 직경, 재료 두께 및 인장 강도에 따라 달라지며 블랭크 홀더 힘은 일반적으로 상단에 20~40% 추가됩니다. 일반적인 실수는 견인력만으로 프레스 크기를 조정하고 슬라이드가 계속 움직이는 동안 쿠션이 전체 견인 깊이에 대해 블랭크를 눌러야 한다는 사실을 잊어버리는 것입니다. 쿠션 용량, 힘 곡선 및 스트로크 모두 카탈로그의 가장 높은 숫자뿐만 아니라 도면 일정에 따라 확인해야 합니다.
두 가지 추가 검사를 건너뛰는 경우가 많습니다. 첫째, 에너지: 플라이휠 기계는 큰 힘을 전달할 수 있지만 속도가 느려지기 전까지 스트로크당 에너지 양은 한정되어 있습니다. 긴 작업 스트로크를 사용하는 작업은 동일한 톤수에서 짧은 블랭킹 절단보다 더 많은 에너지를 소비하며 플라이휠이 스트로크 사이에서 회복되지 않으면 생산 속도가 떨어집니다. 둘째, 중심을 벗어난 로딩: 폐쇄형 프레임은 개방형 시스템보다 이를 더 잘 견딜 수 있지만 이를 무시하지는 않습니다. 합력이 권장 영역 외부에 있으면 슬라이드가 기울어지고 지브가 고르지 않게 마모되며 다이에 틈새 변화가 발생합니다. 허용되는 편심 하중 다이어그램을 요청하고 공구의 힘 중심이 실제로 어디에 있는지 확인하세요.
다이 공간은 좋은 사양이 죽는 곳입니다. 2,000 x 1,000mm 침대를 보여주는 그림은 프레임 개구부를 인용한 것일 수 있지만 T 슬롯이 있는 실제 보강판은 더 작을 수 있습니다. 구매할 치수를 확인한 다음 T 슬롯 크기, 피치 및 위치를 확인하십시오. 이는 다이를 고정하는 방법과 기존 클램프 및 평행선이 작동하는지 여부를 결정하기 때문입니다.
슬라이드 면적은 침대 면적만큼 중요합니다. 상부 다이는 슬라이드에 고정되어 있으며 다이보다 훨씬 좁은 슬라이드는 도구의 외부 가장자리를 지지하지 않습니다. 대형 패널의 경우 이는 굴곡 및 마킹의 실제 소스입니다. 또한 슬라이드 및 평형 능력에 대한 다이 중량 제한을 확인하십시오. 균형이 맞지 않은 무거운 다이는 평형 압력이 해제될 때 떨어지게 되는데, 이는 안전 문제이자 다이 손상 문제입니다.
쿠션에서 중요한 질문은 힘, 스트로크, 컨트롤입니다. 공압 쿠션은 스트로크 끝 부분에서 특징적인 상승으로 거의 일정한 힘을 제공하므로 많은 드로잉 작업에 적합합니다. 힘과 위치를 프로그래밍할 수 있는 유압식 쿠션은 어려운 드로우에 대해 더 많은 제어 기능을 제공하지만 비용과 유지 관리가 추가됩니다. 드로잉 작업과 블랭킹 작업을 모두 실행하려는 경우 쿠션이 다이에서 잠기거나 들어갈 수 있는지 확인하고 볼스터에 새 구멍을 뚫지 않고도 쿠션 핀을 도구 레이아웃에 맞게 배치할 수 있는지 확인하세요.
다품종, 소량 작업을 실행하는 공장의 경우 레일이 있는 움직이는 지지대와 빠른 다이 클램핑은 목록의 다른 어떤 옵션보다 경제성을 크게 변화시킵니다. 4시간에서 40분으로 단축된 설정 시간은 사이클 시간의 한계 감소보다 더 빨리 회수됩니다. 왜냐하면 인쇄기가 다이가 준비되는 동안에도 다음 작업에서 돈을 벌 수 있기 때문입니다.
폐쇄형 프레임 프레스는 소수의 부품으로 보호되는 대규모 투자이며, 그 중 과부하 시스템이 가장 중요합니다. 유압 과부하 보호 장치는 힘이 설정된 한계를 초과할 때(보통 밀리초 내에) 슬라이드를 해제한 다음 재설정합니다. 이것이 없으면 이중 블랭크 또는 잘못 공급된 스트립으로 인해 과부하가 커넥팅 로드, 크랭크 및 프레임으로 전달됩니다. 기계를 비교할 때 과부하 해제 임계값이 무엇인지, 어떻게 재설정되는지, 그리고 신뢰를 얻기보다는 승인 테스트 중에 해제 지점을 확인할 수 있는지 여부를 물어보세요.
클러치와 브레이크 배열에 따라 정지 성능, 소음 및 유지 관리가 결정됩니다. 습식 다판 클러치 및 브레이크는 오일에서 작동하고 더 오래 지속되며 더 조용하게 작동하고 건식 마찰 유형보다 조정이 덜 필요하지만 유지 관리해야 하는 오일 회로가 필요합니다. 안전을 위해 중요한 것은 플라이휠이나 슬라이드에서 측정되는 정지 시간과 정지 각도입니다. 가드와 라이트 커튼의 안전 거리는 이에 따라 달라지기 때문입니다. 이러한 수치는 시운전 시 기록되어야 하며 매년 재점검되어야 합니다.
윤활은 매력이 없고 결정적입니다. 모니터링된 압력과 결함 출력을 갖춘 자동 중앙 집중식 윤활은 조기 지브 및 기어 마모의 가장 일반적인 원인을 방지합니다. 윤활 다이어그램, 포인트 수, 저장소 용량 및 라인이 막힐 때의 경보 동작에 대해 문의하십시오. 또한 워밍업 절차에 대해서도 문의하십시오. 콜드 프레스는 따뜻한 프레스와 간격이 다르며, 추운 아침에 최대 톤수로 시작하는 작업장은 교대 근무 첫 시간 동안 정확도가 변동하는 것을 볼 수 있습니다.
프레스 안전은 거의 모든 곳에서 규제되며 요구 사항은 기계에 부착된 스티커가 아니라 검증된 안전 기능입니다. ISO 16092를 따르는 시장에서 기계식 프레스는 프레스에 대한 일반 안전 표준과 기계식 프레스용 기계별 부품이 적용되며 안전 관련 제어 시스템은 ISO 13849에 따른 성능 수준으로 설계 및 검증되었습니다. 유럽의 CE 마크 기계, 브라질의 NR-12 및 미국의 OSHA 관리 시설은 모두 약간 다른 각도에서 동일한 문제에 접근합니다. 즉, 작동 지점을 보호해야 하며 보호 기능이 안전하게 실패해야 합니다.
실제로는 연동 검사 도어가 있는 고정 가드, 단일 스트로크 작동을 위한 양손 제어 장치, 접근이 필요한 라이트 커튼 또는 안전 매트, 다이 설정을 위한 안전 블록, 플라이휠, 평형 공기 및 유압 회로에 저장된 에너지를 실제로 격리하는 에너지 격리 절차를 찾으십시오. 안전 블록은 종종 예산 견적에서 생략되며 사망을 변경하는 모든 사람에게 필수적입니다.
제어 측면에서는 브로셔에서 인상적으로 보이는 기능보다는 운영자 오류를 줄이는 기능이 유용한 기능입니다. 전동식 조정 기능이 있는 다이 높이 메모리, 스트로크별 디스플레이를 통한 톤수 모니터링, 타임스탬프가 포함된 결함 내역, 크랭크 각도에 대한 명확한 표시 등 모두 가치가 있습니다. 특히 톤수 모니터링은 공구가 파손되기 전에 처음으로 잘못된 공급을 발견할 때 그 자체로 가치를 발휘합니다.
폐쇄형 프레임 프레스는 뻣뻣하고 무겁고 바닥에 닿는 방식에 민감합니다. 기초는 일반적으로 주변 슬래브와 분리된 별도의 철근 콘크리트 블록으로, 기계의 질량과 동적 하중에 맞게 크기가 조정되고 템플릿에서 설정된 앵커 볼트 포켓으로 주조됩니다. 격리를 건너뛰고 일반 산업용 슬래브에 바로 볼트 체결하는 것이 균열, 진동이 주변 기계에 전달되고 평행성을 유지하지 못하는 프레스에 도달하는 가장 빠른 경로입니다.
레벨링은 정밀한 작업입니다. 적절한 스피릿 또는 전자 레벨을 사용하여 미터당 1밀리미터 미만으로 레벨링한 다음 그라우트가 경화된 후 그라우팅하고 다시 점검하는 프레스는 형상을 유지합니다. 눈으로 수평을 맞춘 사람은 첫 번째 주사위에서 그것을 보여줄 것입니다. 생산 전에 경화 시간을 두고 설치 파일의 일부로 레벨 판독값을 기록하십시오.
유틸리티는 일반적으로 과소평가됩니다. 클러치, 평형추, 쿠션 및 공기 분사에는 압축 공기가 필요합니다. 공기 회로의 물이 클러치와 공압 장치에 도달하므로 압력, 흐름 및 공급 장치가 건조하고 필터링되었는지 확인하십시오. 전기 공급은 모터 및 제어 전압과 일치해야 하며 변압기 용량은 시동 전류와 향후 서보 또는 VFD 부하를 염두에 두고 크기를 조정해야 합니다. 베드 아래에 슬러그 컨베이어나 스크랩통을 위한 공간을 남겨두고 쿠션 및 배출에 필요한 피트 깊이를 확인하십시오.
마지막으로 리깅을 계획합니다. 설치 지점의 크레인 용량, 도어 및 통로 폭, 경로에 따른 바닥 하중, 프레임이 조립되어 있는지 또는 조각으로 도착하는지 여부를 확인하십시오. 제 시간에 준비되었지만 건물로 가져갈 수 없는 기계는 비용이 많이 드는 지연이며, 리깅 계획을 미리 준비하는 데 비용이 전혀 들지 않습니다.
서명하기 전에 다음 항목을 살펴보고 각 항목에 대해 서면으로 답변을 받으십시오. 그들 중 어느 것도 이국적이지 않습니다. 그들 모두는 일상적으로 그리워집니다.
총 소유 비용은 일반적으로 구매 가격보다 다이 수명과 가동 시간을 훨씬 더 많이 따릅니다. 부하가 걸린 상태에서 병렬성을 유지하는 기계는 측정 가능한 마진으로 다이 수명을 연장하며, 30% 더 오래 지속되는 다이는 언론에서 약간의 할인을 받는 것보다 더 가치가 있습니다. 폐기 비용, 설정 시간, 1000회 스트로크당 에너지 비용, 계획되지 않은 가동 중지 시간을 추가하면 가장 저렴한 견적이 3년이 지나면 가장 저렴한 옵션이 되지 않는 경우가 많습니다.
개방형 기계와 폐쇄형 기계를 모두 제조하는 제조업체는 프레임 아키텍처, 슬라이드 연결 지점 수, 드라이브 유형 및 프로세스 전문화라는 동일한 4가지 변수를 중심으로 카탈로그를 구성하는 경향이 있습니다. 해당 구조를 이해하면 30개의 데이터시트를 읽는 대신 올바른 모델을 선택하는 것이 더 쉬워집니다.
일반적인 폐쇄형 프레임 라인은 대규모 중앙 작업을 위한 단일 지점 광폭 도어 기계부터 프로그레시브 및 멀티 스테이션 툴링을 위한 더블 포인트 프레스, 딥 드로잉 및 무거운 성형을 위한 편심 기어 기계, 그리고 마지막으로 프로그래밍 가능한 슬라이드 모션이 프리미엄 가치가 있는 서보 구동 변형으로 이어집니다. 변형 작업을 위한 냉간 단조 토글 프레스와 수백만 개의 부품에 대한 치수 일관성이 원시 톤수보다 더 중요한 대량 케이스 생산을 위한 배터리 쉘 프레스 등 전문 분야가 함께 있습니다.
Zhejiang Bolun High-Precision Machinery는 와이드 도어 단일 지점 모델, 중간 범위의 이중 지점 프레스, 톤수 규모 상단의 편심 기어 기계 및 프로그래밍 가능한 성형을 위한 이중 지점 서보 분기를 사용하여 정확히 이러한 라인을 따라 폐쇄형 프레임 제품군을 구축합니다. 회사가 명시한 위치는 설계, 핵심 부품 가공 및 최종 조립을 포괄하는 수직 통합 제조업체로서 이는 주로 구매자에게 중요한 한 가지 이유 때문에 프레임, 슬라이드 및 드라이브가 한 지붕 아래에서 생산되므로 처짐 및 정확도 수치를 타사 부품에서 조립하는 것이 아니라 가공 및 검사 프로세스로 추적할 수 있습니다. 범위를 평가하는 구매자는 제조사 개요 그런 다음 위의 사양 체크리스트와 특정 모델을 비교합니다.
폐쇄형 파워 프레스 기계를 구입할 때 가장 유용한 습관은 톤수를 헤드라인 사양으로 간주하지 않는 것입니다. 톤수는 기계의 크기를 나타냅니다. 프레임 편향, 다이 공간, 구동 특성 및 스트로크당 에너지를 통해 실제로 생산되는 제품, 다이의 수명, 기계가 10년 후에도 허용 오차를 유지할 수 있는지 여부를 알 수 있습니다. 그 네 가지를 제대로 맞추고, 합격 기준을 서면으로 적고, 나머지 구매는 관리입니다.
금속 성형, 판금 가공, 블랭킹, 펀칭 분야에서 프레스 기계는 필수적인 장비입니다. 시트, 스트립 또는 튜브와 같은 재료를 성형하거나 분리...
중형 금속 부품 공장의 생산 관리자는 최근 많은 작업 현장에서 가공에서 냉간 성형으로 전환할 때 직면하는 문제에 직면했습니다. 이 회...
짧은 답변: 작업에 적합한 프레임 유형 안 개방형 파워 프레스 기계 작업 영역의 3면에 ...
프레스는 하나의 기계 카테고리가 아닙니다. 이는 프레임, 드라이브, 램 연결 지점 및 의도된 프로세스로 정의되는 금속 성형 기계 제품...
브래킷 라인에 대해 45톤 오픈 갭 프레스를 비교하는 구매자는 종이에 거의 동일해 보이는 두 가지 견적을 받는 경우가 많습니다. 즉,...
160톤 오픈 프레임 프레스와 160톤 클로즈드 프레임 프레스를 나란히 놓으면 30피트 떨어진 곳에서도 차이가 보입니다. 작업자가 손...
절강보륜