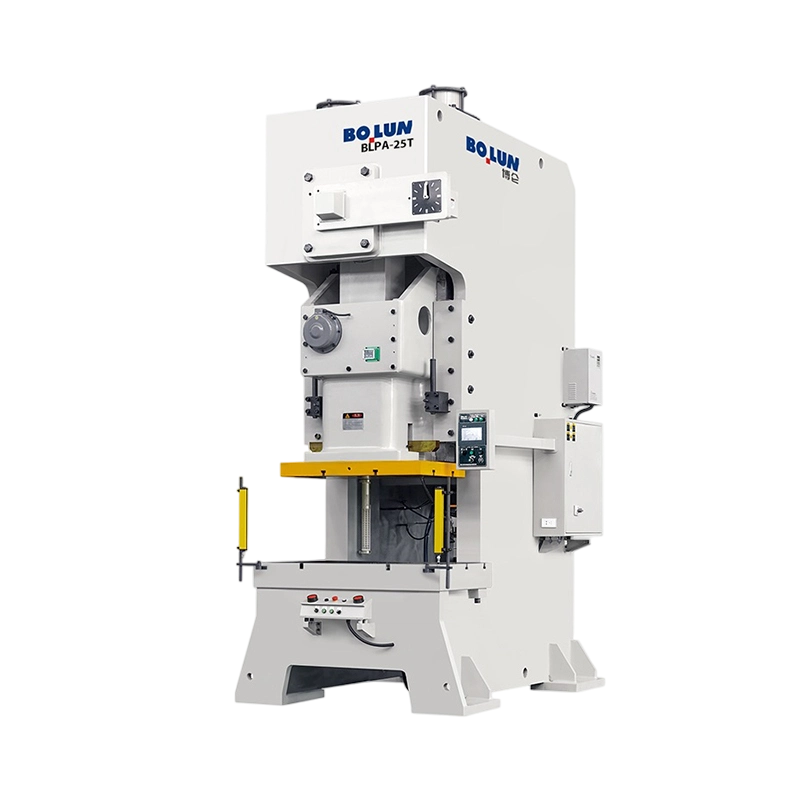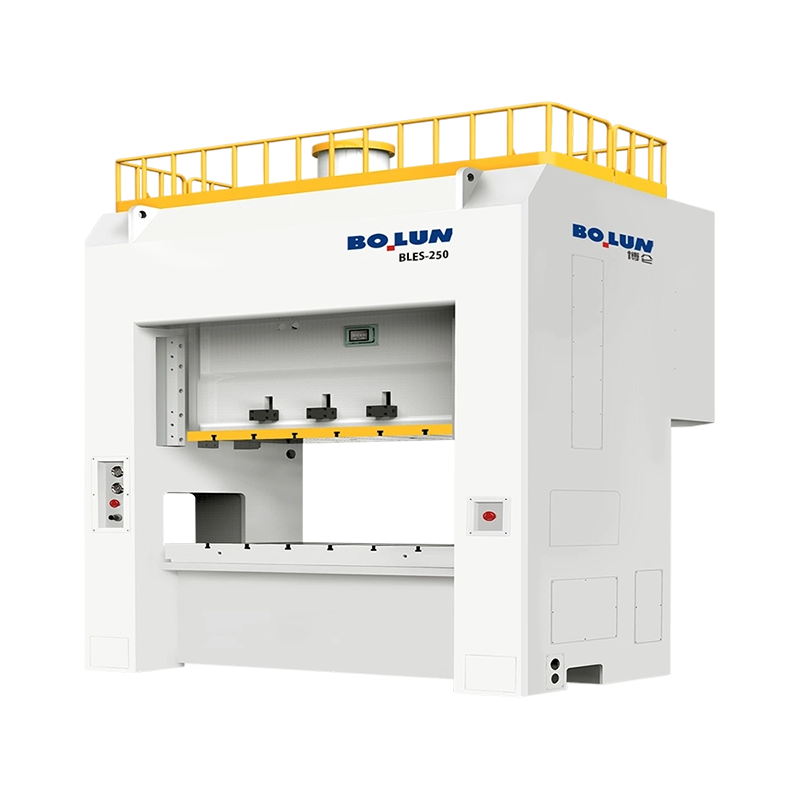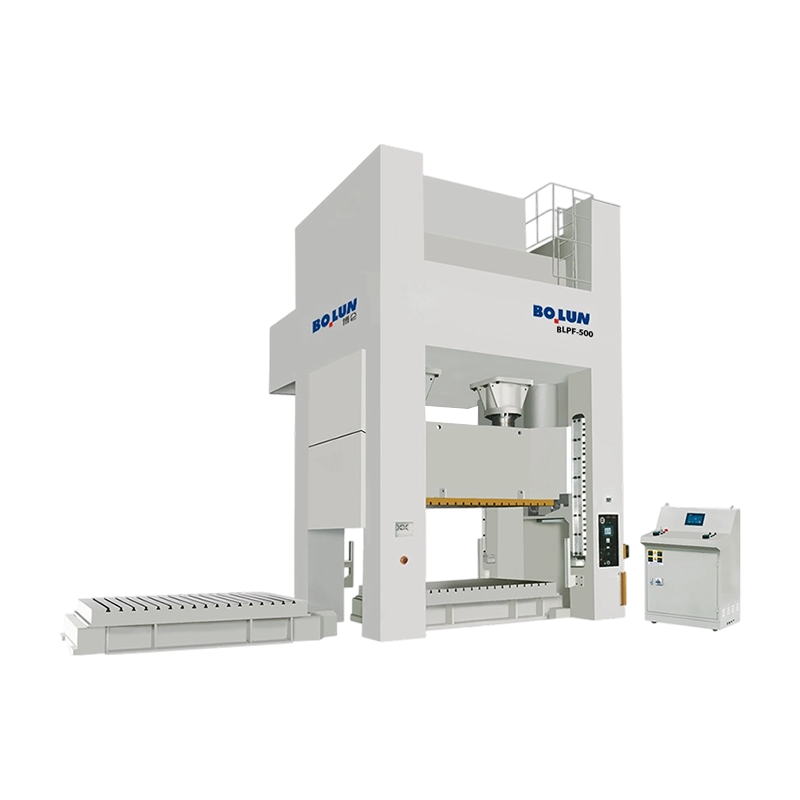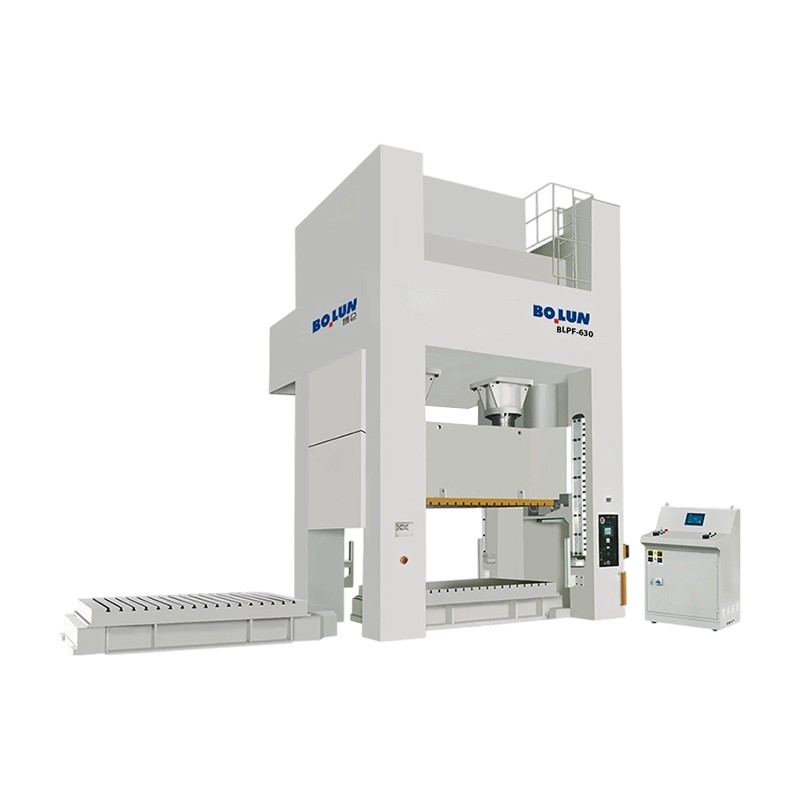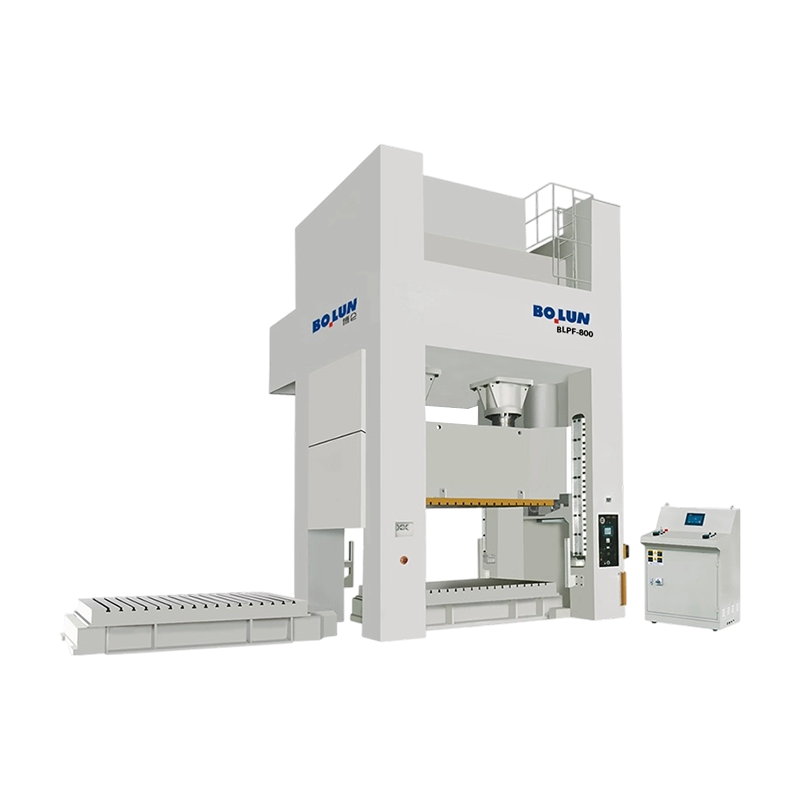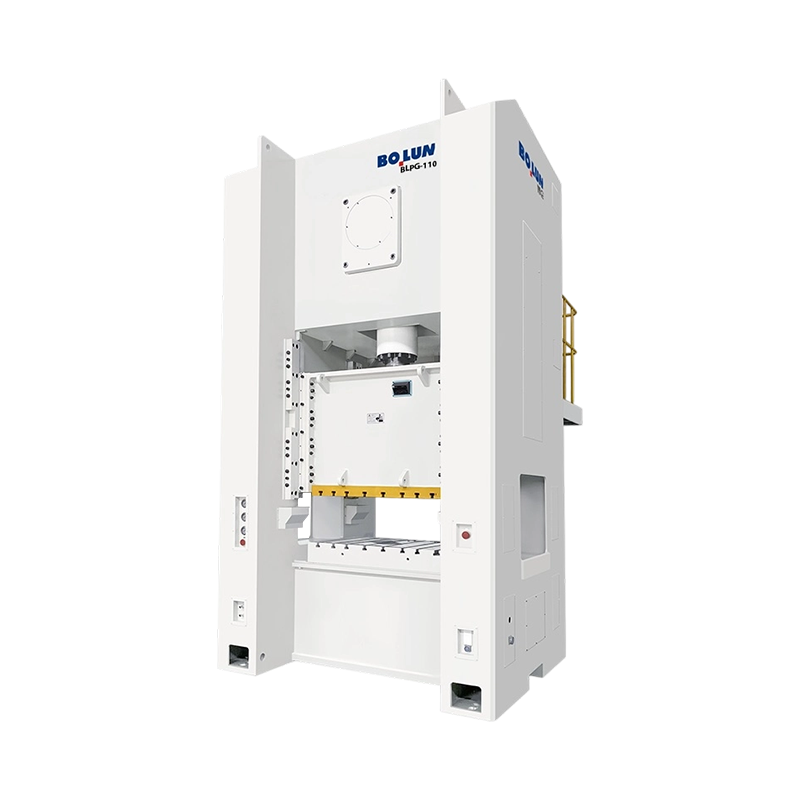
안 개방형 파워 프레스 기계 작업 영역의 3면에 접근할 수 있는 C자형 또는 갭 프레임을 사용하여 금형을 로드하고 부품을 공급하기가 쉬운 반면, 폐쇄형 파워 프레스 기계는 무거운 하중에서 최대 강성과 정확성을 위해 다이 영역을 둘러싸는 직선 측면 또는 하우징 프레임을 사용합니다. . 개방형 프레스는 일반적으로 최대 약 300톤의 경중간 블랭킹, 펀칭 및 성형 작업에 적합한 반면, 폐쇄형 프레스는 무거운 스탬핑, 딥 드로잉 및 종종 500톤보다 훨씬 높은 등급의 고정밀 부품에 선택됩니다. .
기계를 비교하는 공장 관리자와 구매자의 실질적인 결론은 프레임 유형이 부품 크기, 성형력, 필요한 평행성 및 다이 변경 빈도를 따라야 한다는 것입니다. 잘못된 프레임을 선택하면 소형 개방형 프레스의 조기 마모와 부정확한 부품 또는 대형 폐쇄형 프레스의 불필요한 자본 비용 및 바닥 공간으로 인해 비용이 낭비됩니다.
적재 및 공급을 위해 3면 접근 가능
강성과 높은 톤수를 위한 밀폐형 프레임
각 스트로크마다 플라이휠 에너지가 저장되고 방출됩니다.
하중 시 프레임 편향 및 평행도
A 기계식 파워 프레스 전기 모터의 회전을 다이를 판금으로 구동하는 슬라이드의 선형 운동으로 변환합니다. 플라이휠을 사용하여 스트로크 사이에 에너지를 저장하고 클러치와 브레이크를 사용하여 각 사이클을 시작하고 중지합니다. . 이러한 에너지 저장 방식은 높은 스트로크율과 일관된 부품 생산을 가능하게 하며, 이것이 바로 기계식 프레스가 대량 스탬핑 공장의 주력 제품으로 남아 있는 이유입니다.
모터는 클러치가 맞물릴 때까지 크랭크샤프트에서 자유롭게 회전하는 플라이휠에 연결된 벨트를 구동합니다. 맞물리면 클러치는 저장된 에너지를 크랭크샤프트나 편심 장치로 전달하여 커넥팅 로드를 움직이고 위아래로 미끄러집니다. 브레이크는 사이클의 정의된 지점(일반적으로 상사점)에서 크랭크샤프트를 정지시켜 프레스가 다음 스트로크를 준비할 수 있도록 합니다.
는 개방형 파워 프레스 기계 갭 프레임 또는 C 프레임 프레스라고도 불리는 는 문자 C 모양의 프레임을 가지고 있으며 목구멍이 앞면과 양쪽에 열려 있어 작업자와 자동화 장비가 여러 방향에서 다이에 접근할 수 있습니다. .
오픈 스로트 덕분에 블랭크 배치, 완성된 부품 제거, 다이 설치 또는 변경이 간단해졌습니다. 설치 담당자는 전면과 측면에서 작업할 수 있으며 컨베이어 또는 공급 장비는 여러 각도에서 접근할 수 있습니다. 이러한 접근성은 다이 교체가 자주 발생하는 작업장 및 중형 공장에서 개방형 프레스가 인기를 끄는 이유 중 하나입니다.
개방형 프레스는 브래킷, 전기 접점, 기기 구성 요소 및 소형 구조 부품과 같은 부품에 대한 블랭킹, 피어싱, 가벼운 성형, 코이닝, 굽힘 및 조립 작업을 처리합니다. 용량은 일반적으로 약 25톤에서 약 300톤에 이르며 스트로크 비율은 크기와 드라이브 설계에 따라 다릅니다.
프레임의 측면이 열려 있기 때문에 무거운 성형 하중에서 더 많이 휘어져 슬라이드와 베드 사이의 평행도가 줄어들고 고르지 않은 마모나 부품 변형이 발생할 수 있습니다. . 작업자는 장기간 동안 정격 톤수 근처에서 개방형 프레스를 작동해서는 안 되며, 과부하를 방지하기 위해 가능한 경우 톤수 모니터링을 사용해야 합니다.
는 closed type power press machine uses a straight side or housing frame with two uprights connected at the top and bottom, creating a rigid enclosure around the working area that resists deflection under extreme loads .
밀폐된 프레임은 하중을 받을 때 슬라이드와 베드를 평행하게 유지하는데, 이는 깊은 부품을 성형하거나 엄격한 공차를 유지할 때 중요합니다. 일관된 평행성은 다이 마모를 줄이고, 공구 수명을 연장하며, 오랜 생산 기간 동안 치수 변화를 낮게 유지합니다. 따라서 폐쇄형 프레스는 접근성보다 정밀도와 반복성이 더 중요한 경우 표준 선택입니다.
폐쇄형 프레스는 자동차 차체 패널, 기기 하우징, 대형 구조 부품 및 딥 드로잉 부품에 널리 사용됩니다. 용량은 일반적으로 수백 톤에서 시작하여 매우 큰 전송 및 직렬 라인의 경우 수천 톤으로 확장됩니다. 견고한 디자인은 더 큰 지지대와 더 큰 다이 영역을 지원합니다.
밀폐된 프레임은 접근을 제한하므로 로딩 및 다이 변경에 시간이 더 오래 걸릴 수 있으며 종종 오버헤드 크레인, 자동 공급 장치 또는 로봇 로딩이 필요할 수 있습니다. 더 높은 구조적 질량과 더 큰 설치 공간은 자본 비용, 기초 요구 사항 및 바닥 공간 요구 사항도 증가시킵니다.
직접적인 비교를 통해 프레임 선택이 더 명확해집니다. 각 디자인이 접근성, 강성, 용량 및 비용 간에 서로 다른 균형을 제공하기 때문입니다. .
| 특징 | 개방형 Power Press | 폐쇄형 Power Press |
|---|---|---|
| 프레임 모양 | C 모양 또는 간격 프레임 | 직선형 측면 또는 하우징 프레임 |
| 일반적인 용량 범위 | 약 25~300톤 | 일반적으로 200톤에서 최대 수천톤까지 |
| 다이 영역에 대한 접근 | 앞면과 양쪽이 열림 | 제한적이며 일반적으로 앞면과 뒷면만 있음 |
| 프레임 강성 | 하중이 가해질 때 더 낮고 더 많은 편향 | 높고 우수한 병렬성 |
| 다이 교체 시간 | 일반적으로 더 빠릅니다. | 일반적으로 속도가 느리며 종종 크레인 지원을 받습니다. |
| 일반적인 애플리케이션 | 블랭킹, 피어싱, 라이트 포밍, 조립 | 딥 드로잉, 헤비 스탬핑, 대형 패널 |
| 상대자본비용 | 비슷한 가벼운 용도로 사용하기 위해 더 낮음 | 더 큰 기초와 설치 공간으로 더 높이 |
스트로크 길이, 셧 높이, 베드 크기 및 에너지 용량이 모두 안전하고 정확하게 제작할 수 있는 부품을 제한하기 때문에 톤수만으로는 프레스를 설명할 수 없습니다. .
정격 톤수는 프레스가 전달할 수 있는 최대 힘이지만 제조업체는 하사점 전 특정 거리(일반적으로 몇 밀리미터)에서 이를 지정합니다. 스트로크의 다른 지점에서 힘이 필요한 성형 작업은 프레스가 안전하게 전달할 수 있는 수준을 초과할 수 있으므로 공정과 비교하여 등급 지점을 확인해야 합니다.
스트로크 길이는 슬라이드가 이동하는 거리를 결정하며, 이는 부품을 얼마나 깊이 그릴 수 있는지, 공급 장비가 다이를 통과할 수 있는지 여부를 결정합니다. 셧 높이는 스트로크를 조정한 상태에서 베드에서 하사점 슬라이드까지의 거리로, 다이세트와 구동되는 부품의 합산 높이를 수용해야 합니다.
베드와 볼스터는 장착 볼트와 공급 장비를 위한 명확한 여백을 두고 다이 세트를 지지할 수 있을 만큼 충분히 커야 합니다. 소형 베드의 대형 다이는 휘어짐과 고르지 않은 로딩을 유발하여 공구와 프레스 모두 손상됩니다.
| 사양 | 제어 대상 | 일반적인 고려 사항 |
|---|---|---|
| 정격 톤수 | 최대 성형력 | 스트로크 정격점 확인 |
| 스트로크 길이 | 드로우 깊이 및 피드 클리어런스 | 가장 긴 부품 및 다이 높이에 일치 |
| 닫힌 높이 | 다이 세트를 위한 공간 | 다이 세트 및 부품 높이 포함 |
| 분당 스트로크 | 생산 생산량 | 이송 및 안전 한계에 맞춰 속도 균형 유지 |
| 플라이휠 에너지 | 스트로크당 사용 가능한 에너지 | 무거운 블랭킹 및 드로잉에 중요 |
| 병렬성 | 다이 페이스 전체에 균일한 하중 | 부품의 공차를 확인하세요. |
성형력, 부품 크기, 공차 및 생산량에 따라 어떤 프레임이 안정적으로 작동할지 결정하므로 프레스 카탈로그가 아닌 부품에서 선택을 시작해야 합니다. .
블랭킹 주변, 재료 두께, 전단 강도 및 성형 요구 사항에 대한 프로세스 데이터를 사용하여 필요한 힘을 추정합니다. 재료 변화와 다이 마모를 고려하여 일반적으로 약 20% 정도의 안전 여유를 추가합니다. 추정치가 개방형 프레스의 정격 용량에 근접하면 폐쇄형 프레스가 더 안전한 선택인 경우가 많습니다.
공차가 엄격한 부품, 특히 일관된 평탄도나 깊이가 필요한 부품은 폐쇄형 프레임의 강성의 이점을 누릴 수 있습니다. 공차가 느슨한 블랭킹 및 펀칭의 경우, 평행성이 검증되고 유지된다면 개방형 프레스가 저렴한 비용으로 적절한 정확도를 제공할 수 있습니다.
다이 교체가 빈번한 혼합 공장은 갭 프레임 프레스의 개방형 접근이 이점을 제공합니다. 몇 가지 대형 부품 전용 라인은 접근 제한이 덜 중요한 자동 전송 또는 로봇 로딩을 갖춘 폐쇄형 프레스를 정당화할 수 있습니다.
폐쇄형 프레스에는 일반적으로 더 무거운 기초, 더 큰 여유 공간이 필요하며 때로는 오버헤드 처리 장비가 필요합니다. 바닥 공간이 제한되어 있거나 바닥이 약한 공장에서는 개방형 프레스를 설치하고 재배치가 더 쉬울 수 있습니다.
일관된 설정 절차를 통해 부품을 허용 오차 범위 내로 유지하고 불량품을 줄이며 다이와 프레스 자체의 손상을 방지합니다. .
설치하기 전에 볼스터와 다이 슈를 청소하고 고르지 않은 로딩을 방지하기 위해 다이를 균일하게 고정하십시오. 셧 높이를 다이 사양에 맞게 설정하고 필러 또는 높이 게이지로 확인하십시오. 느린 속도에서의 시험 스트로크는 생산 속도가 적용되기 전에 다이가 완전히 닫히고 부품이 올바르게 형성되었는지 확인해야 합니다.
다이얼 표시기나 심 게이지를 사용하여 슬라이드와 베드 사이의 평행도를 정기적으로 확인하십시오. 특히 개방형 프레스는 편향과 마모로 인해 시간이 지남에 따라 정렬이 변경될 수 있으므로 정기적으로 점검해야 합니다. 부품이 공차를 벗어나기 전에 추세를 확인할 수 있도록 판독값을 기록하십시오.
Gibs는 슬라이드를 안내하며 간격은 정확도와 마모에 영향을 미칩니다. 여유 공간이 너무 많으면 슬라이드가 흔들릴 수 있고 너무 적으면 결속과 열이 발생합니다. 베어링, 지브, 크랭크샤프트의 윤활 일정을 따르고 제조업체가 지정한 윤활 등급을 사용하십시오.
클러치 마찰 라이닝과 브레이크 패드는 각 사이클마다 마모되며, 그 상태는 슬라이드가 올바른 지점에서 얼마나 안정적으로 정지하는지를 결정합니다. 정비 계획에 따라 정지 거리를 측정하고 라이닝을 검사합니다. 브레이크가 마모되면 오버런 및 부상 위험이 높아집니다.
기계식 프레스는 단 몇 초 안에 심각한 부상을 초래할 수 있으므로 보호 장치는 옵션 액세서리로 취급하기보다는 완전한 시스템으로 설계, 설치 및 검증되어야 합니다. .
고정 가드, 연동 가드, 라이트 커튼 및 유무 감지 장치가 작업 지점을 보호합니다. 선택은 직업, 급식 방법, 접근 요구 사항에 따라 달라집니다. 경비원은 슬라이드가 움직이는 동안 손이 들어가는 것을 방지해야 하며 방해를 받으면 프레스를 멈춰야 합니다.
양손 제어 장치는 슬라이드가 움직이기 전에 양손이 액추에이터 위에 있어야 다이에서 멀리 떨어져 있어야 합니다. 비상 정지 장치는 쉽게 접근할 수 있는 곳에 있어야 하며 정기적으로 테스트해야 합니다. 각 프레스마다 정지 시간과 정지 거리를 측정하고 문서화해야 합니다.
공장은 미국의 OSHA 규정이나 관련 유럽 기계 지침 및 표준 등 해당 국가에 적용되는 기계 보호 표준을 따라야 합니다. 운영자는 안전한 설정, 다이 취급, 잠금 태그아웃 및 비상 대응에 대한 교육이 필요합니다. 정기 검사를 통해 가드와 제어 장치가 여전히 의도한 대로 작동하는지 확인합니다.
계획된 유지 관리 프로그램은 계획되지 않은 가동 중지 시간을 줄이고 다년간의 작동 기간 동안 사양 내에서 프레스 정확도를 유지합니다. .
일일 점검에는 안전 장치, 오일 레벨, 비정상적인 소음 및 다이 상태가 포함되어야 합니다. 주간 점검에는 지브 간격 측정, 벨트 장력, 침대와 프레임의 패스너 및 장착 볼트 검사가 포함될 수 있습니다.
주요 정밀검사에서는 일반적으로 클러치 및 브레이크 교체, 베어링 검사, 크랭크샤프트 정렬 및 프레임 점검을 다룹니다. 간격은 듀티 사이클과 작동 조건에 따라 다르지만 많은 공장에서는 부하가 높은 프레스에 대해 몇 년마다 정밀 검사를 계획하고 있습니다.
초기 가격은 비용의 한 요소일 뿐입니다. 에너지 사용, 유지 관리 인력, 예비 부품 가용성, 다이 수명 및 폐기율 모두가 총 비용에 영향을 미칩니다. 잘 선택되고 잘 관리된 프레스는 제대로 작동하지 않는 저렴한 기계보다 부품당 비용이 더 낮은 경우가 많습니다.
대부분의 언론 문제는 치수 변동, 비정상적인 소음 또는 고르지 않은 마모와 같은 조기 경고 신호를 나타내며, 일반적으로 체계적인 점검을 통해 심각한 손상이 발생하기 전에 원인을 식별합니다. .
부품 치수가 점진적으로 드리프트되면 다이 마모, 폐쇄 높이 설정 및 평행도를 확인하십시오. 개방형 프레스에서는 하중이 가해지면 톤수가 증가함에 따라 결과가 바뀔 수 있으므로 생산 실행 전반에 걸쳐 추세를 모니터링하세요.
슬라이드가 위치에서 멈추거나 오버런하는 경우 브레이크를 검사하고 해당되는 경우 공기 또는 유압 공급 장치를 점검하고 제어 논리를 확인하십시오. 오버런은 안전과 툴링 위험을 모두 야기하므로 생산을 시작하기 전에 중지 문제를 해결해야 합니다.
두드리거나 덜거덕거리는 소리는 종종 지브 마모, 볼트 풀림 또는 베어링 마모를 나타냅니다. 속도에 따라 증가하는 진동은 플라이휠이나 구동 벨트 문제를 나타낼 수 있습니다. 초기 조사를 통해 나중에 비용이 많이 드는 크랭크샤프트나 프레임 손상을 방지할 수 있습니다.
질문: 개방형 파워프레스와 폐쇄형 파워프레스의 주요 차이점은 무엇입니까?
안 open type press has a C frame that is accessible from three sides for easy loading and die changes, while a closed type press has an enclosed frame that offers greater rigidity and higher tonnage .
질문: 개방형 프레스는 일반적으로 어떤 용량 범위를 포괄합니까?
개방형 프레스의 범위는 일반적으로 프레임 크기, 드라이브 설계 및 용도에 따라 약 25톤에서 약 300톤까지입니다.
질문: 언제 개방형 프레스 대신 폐쇄형 프레스를 선택해야 합니까?
폐쇄형 프레스는 딥 드로잉, 무거운 스탬핑, 대형 패널 및 프레임 편향으로 인해 부품 정확도가 저하될 수 있는 엄격한 공차 작업에 적합합니다. .
질문: 플라이휠은 기계식 파워 프레스에 어떻게 도움이 됩니까?
는 flywheel stores rotational energy between strokes, smoothing the load on the motor and providing the energy needed for each forming operation.
질문: 스트로크의 정격 톤수 지점이 중요한 이유는 무엇입니까?
제조업체는 하사점 이전의 특정 거리에서 톤수를 평가하므로 다른 스트로크 위치에서 최대 힘이 필요한 성형 작업은 안전 용량을 초과할 수 있습니다. .
질문: 병렬성을 얼마나 자주 확인해야 합니까?
평행성은 공장에서 정의한 일정에 따라 검사해야 하며, 개방형 프레스와 정격 부하 근처에서 작동하거나 엄격한 공차 부품을 생산하는 프레스에 대해 더 자주 검사해야 합니다.
질문: 기계식 프레스에 일반적으로 사용되는 안전 장치는 무엇입니까?
일반적인 장치에는 고정 및 연동 가드, 라이트 커튼, 존재 감지 시스템, 양손 제어 장치 및 비상 정지 버튼이 포함됩니다. .
질문: 기계식 프레스에서 어떤 부품이 가장 빨리 마모됩니까?
클러치 마찰 라이닝, 브레이크 패드, 지브 및 구동 벨트는 일반적으로 가장 빨리 마모되므로 정기적으로 검사하고 예비품으로 보관해야 합니다.
질문: 무거운 성형 작업에 개방형 프레스를 사용할 수 있습니까?
개방형 프레스는 힘이 정격 용량 내에서 잘 유지되고 평행도가 유지되는 경우 적당한 성형을 처리할 수 있지만, 무겁거나 깊은 성형에는 일반적으로 폐쇄형 프레임이 필요합니다.
질문: 스탬핑 작업에 필요한 힘을 어떻게 추정합니까?
블랭킹을 위한 절단 둘레, 재료 두께 및 전단 강도로부터 힘을 추정한 다음 성형 요구 사항과 약 20%의 안전 여유를 추가합니다. .
금속 성형, 판금 가공, 블랭킹, 펀칭 분야에서 프레스 기계는 필수적인 장비입니다. 시트, 스트립 또는 튜브와 같은 재료를 성형하거나 분리...
중형 금속 부품 공장의 생산 관리자는 최근 많은 작업 현장에서 가공에서 냉간 성형으로 전환할 때 직면하는 문제에 직면했습니다. 이 회...
프레스는 하나의 기계 카테고리가 아닙니다. 이는 프레임, 드라이브, 램 연결 지점 및 의도된 프로세스로 정의되는 금속 성형 기계 제품...
브래킷 라인에 대해 45톤 오픈 갭 프레스를 비교하는 구매자는 종이에 거의 동일해 보이는 두 가지 견적을 받는 경우가 많습니다. 즉,...
두 대의 프레스는 모두 200톤 명판을 달고 매우 다른 부품을 생산할 수 있습니다. 오픈 갭 프레스에서 2.5mm 연강 브래킷을 견적...
160톤 오픈 프레임 프레스와 160톤 클로즈드 프레임 프레스를 나란히 놓으면 30피트 떨어진 곳에서도 차이가 보입니다. 작업자가 손...
절강보륜